Nel settore pet food i depolveratori DCE di Defil offrono un buon equilibrio tra efficienza filtrante, compattezza e facilità di manutenzione
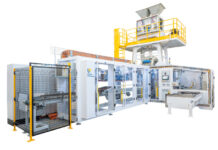
Nei processi produttivi del pet food la gestione delle polveri è strategica per qualità, sicurezza e continuità operativa. I depolveratori DCE serie UMA sono unità compatte e autonome (ventilatore, quadro elettrico, gruppo filtro, sistema di pulizia e tramoggia) progettate per funzionamenti intermittenti con pulizia automatica a scuotimento. Questa architettura consente di rimuovere fino al 99% delle particelle sospese, riducendo contaminazioni, controllo degli allergeni e rischio di difetti sul prodotto finito.
L’adozione di depolveratori DCE protegge le linee produttive: una prima separazione per gravità insieme a una filtrazione multitasca trattengono le polveri più pesanti in tramoggia mentre le particelle fini si depositano sul media filtrante. Il sistema a due stadi diminuisce abrasione e intasamento su ventilatori, dosatori e confezionatrici, prolungandone la vita e riducendo fermi non programmati. Il design compatto facilita l’integrazione anche in spazi ridotti, grazie a superfici filtranti ottimizzate e fluidodinamica studiata per alte prestazioni con ingombri contenuti.
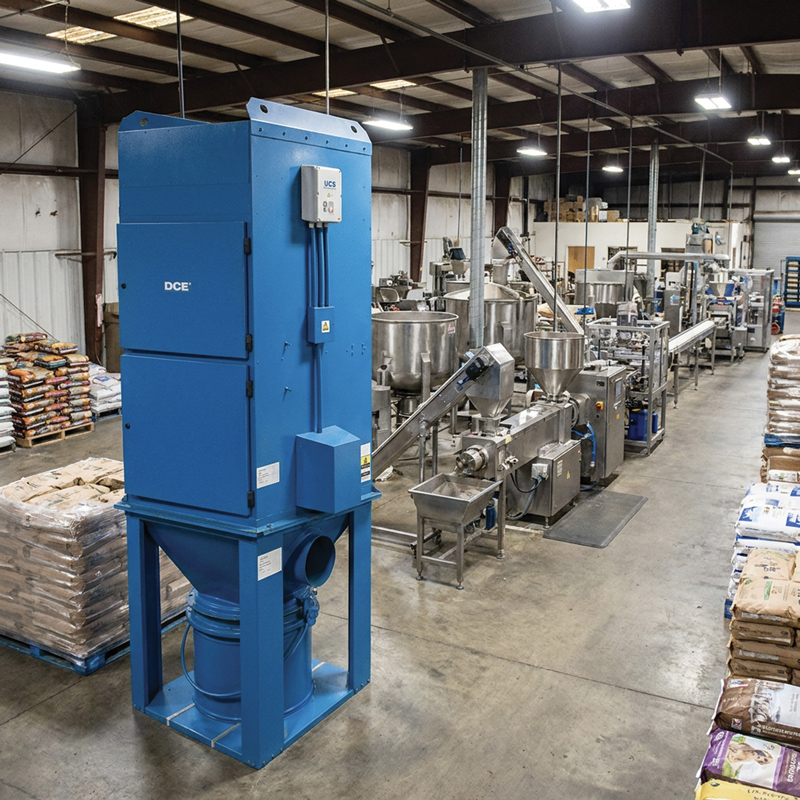 I moderni media filtranti usati nei sistemi DCE, incluse tecnologie di filtrazione di superficie e nanofibre, assicurano cadute di pressione più stabili e facilitano il distacco delle polveri durante la pulizia automatica. Ciò riduce il consumo di risorse come aria compressa (Serie UNICELL) e allunga la vita dei filtri montati. In molte applicazioni l’aria depurata può essere ricircolata nel locale produttivo, abbattendo i costi di riscaldamento o condizionamento e contribuendo a operazioni più sostenibili.
La manutenzione è semplificata: sistemi di pulizia a scuotimento o a getto, accessi rapidi per la rimozione dei filtri e monitoraggio tramite differenziale di pressione permettono interventi basati sul reale stato di intasamento anziché su calendario fisso. Questo riduce i tempi di fermo e ottimizza i costi operativi, cruciale in contesti dove la continuità produttiva è essenziale.
Sul fronte sicurezza, le versioni ATEX dei depolveratori DCE sono fondamentali in presenza di polveri organiche potenzialmente esplosive, rischio concreto con farine e biomasse per animali. Emissioni di polvere molto basse aiutano a rispettare requisiti igienico-sanitari e ambientali richiesti da audit e certificazioni, migliorando l’affidabilità aziendale verso clienti più esigenti.
La scelta della configurazione più adeguata (UMA, UMA H, UMA V o UMA STU) e del media filtrante va fatta in base a caratteristiche della polvere (dimensione, igroscopicità, abrasività) e necessità impiantistiche (ricircolo aria, punti di aspirazione, modalità di raccolta). Valutare portata d’aria, superficie filtrante e modalità di scarico permette di ottimizzare prestazioni e costi totali di esercizio.
I depolveratori DCE nel settore pet food offrono un buon equilibrio tra efficienza filtrante, compattezza e facilità di manutenzione, traducendosi in maggiore qualità del prodotto, protezione degli impianti, sicurezza per gli operatori e risparmi energetici: un investimento che riduce rischi operativi e facilita la conformità ai requisiti igienico-sanitari e di sicurezza.
DCE dust collectors in pet food: Efficiency, safety and operational savings
In the pet food sector, Defil DCE dust collectors offer a balanced combination of filtration efficiency, compactness and ease of maintenance
In pet food production processes, dust management is strategic for quality, safety and operational continuity. DCE UMA series dust collectors are compact, standalone units (fan, control panel, filter module, cleaning system and hopper) designed for intermittent operation with automatic shaker cleaning. This architecture can remove up to 99% of airborne particles, reducing contamination, helping control allergens and lowering the risk of defects in the finished product.
Using DCE dust collectors protects production lines: an initial gravity separation combined with multi-pocket filtration traps heavier dust in the hopper while fine particles deposit on the filter media. This two-stage system reduces abrasion and clogging of fans, feeders and packaging machines, extending their service life and decreasing unplanned downtime. The compact design also eases integration into existing plants, thanks to optimized filter areas and fluid dynamics engineered for high performance with limited footprint.
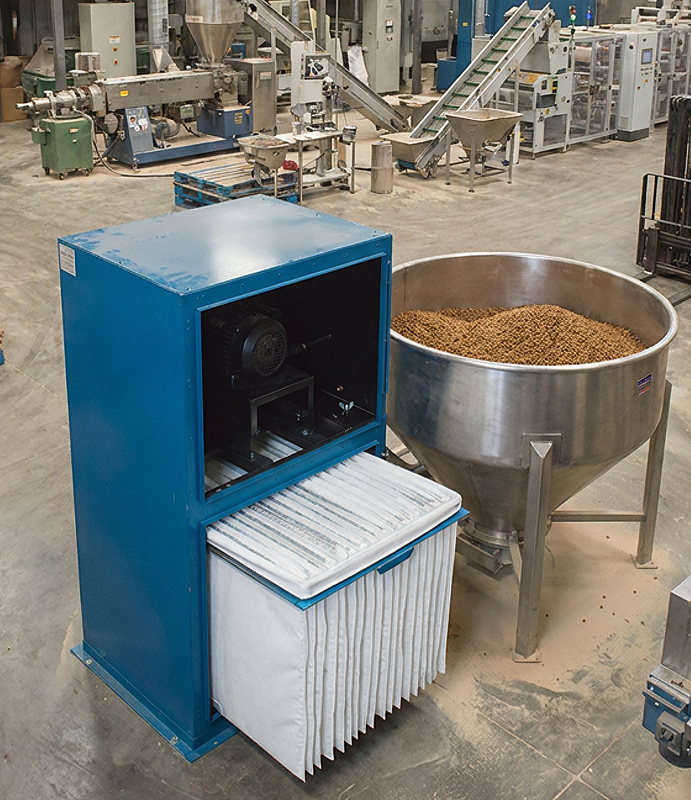 Modern filter media used in DCE systems (including surface filtration and nanofiber technologies) provide more stable pressure drops and facilitate dust release during automatic cleaning. This reduces resource consumption such as compressed air (UNICELL Series) and extends filters life. In many applications, the cleaned air can be recirculated into the production area, lowering heating or conditioning costs and contributing to more sustainable operations.
Maintenance is simplified: shaker or pulse cleaning systems, quick-access filters fittings and differential pressure monitoring enable interventions based on real clogging status rather than fixed schedules. This reduces downtime and optimizes operating costs, which is crucial where continuous production is essential.
On the safety side, ATEX-certified versions of DCE dust collectors are vital when working with organic dusts that can be explosive a real risk with flour and biomass used in animal feed. Very low dust emissions help meet the hygienic, sanitary and environmental requirements demanded by audits and certifications, improving company reliability with more demanding customers.
Choosing the most suitable configuration (UMA, UMA H, UMA V or UMA STU) and the appropriate filter media should be based on dust characteristics (particle size, hygroscopicity, abrasiveness) and plant requirements (air recirculation, pickup points, collection methods). Evaluating air flow, filter area and discharge mode allows optimization of performance and total operating costs. DCE dust collectors in the pet food sector offer a balanced combination of filtration efficiency, compactness and ease of maintenance, resulting in higher product quality, equipment protection, operator safety and energy savings: an investment that lowers operational risks and facilitates compliance with hygienic and safety requirements.